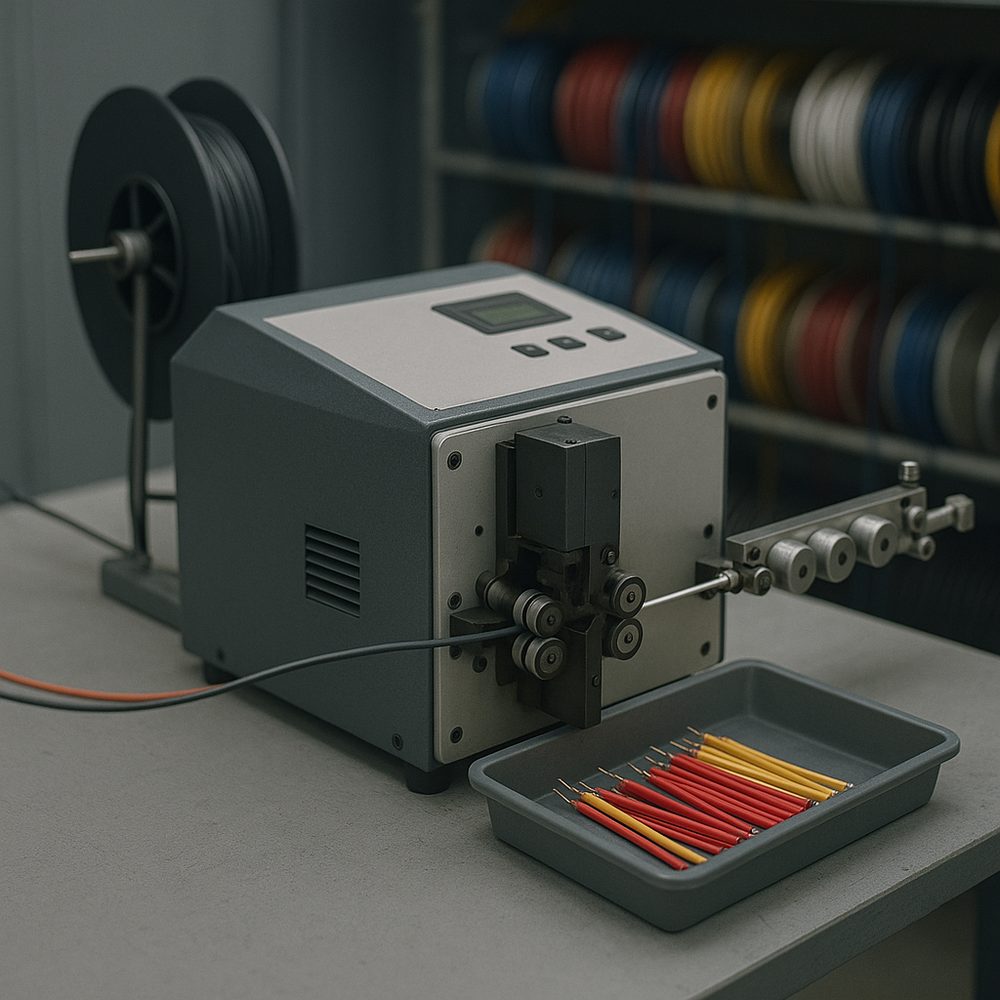
오토 와이어 절단 · 탈피 · 딥핑 머신
전선 가공
전선을 지정 길이로 자르고 피복을 벗긴 뒤 딥핑까지 한 번에 처리합니다. 길이와 탈피 조건을 설정값으로 관리해 편차를 줄입니다.
하네스 전 공정을 자체 설비로 소화합니다. 자동과 수동을 모두 갖춰 시작품 소량부터 양산까지 같은 공장에서 대응합니다.
공정별로 어떤 설비가 어디에 붙는지 정리했습니다.
| 구분 | 설비 | 담당 공정 | 방식 |
|---|---|---|---|
| 전선 가공 | 오토 와이어 절단 · 탈피 · 딥핑 머신 | 전선 절단, 피복 탈피, 딥핑 | 자동 |
| 압착 | 압축 프레스 | 단자 압착 | 자동 · 수동 |
| 접합 | 3축 솔더링 로봇 | 정밀 솔더링 | 자동 |
| 접합 | 인두기 | 부분 솔더링, 보수 | 수동 |
| 접합 | 융착 설비 | 하우징 · 부품 융착 | 자동 |
| 체결 | 3출 오토스크류 로봇 | 스크류 체결 (3출) | 자동 |
| 체결 | 스크류 머신 | 스크류 체결 | 수동 |
전선 가공
전선을 지정 길이로 자르고 피복을 벗긴 뒤 딥핑까지 한 번에 처리합니다. 길이와 탈피 조건을 설정값으로 관리해 편차를 줄입니다.
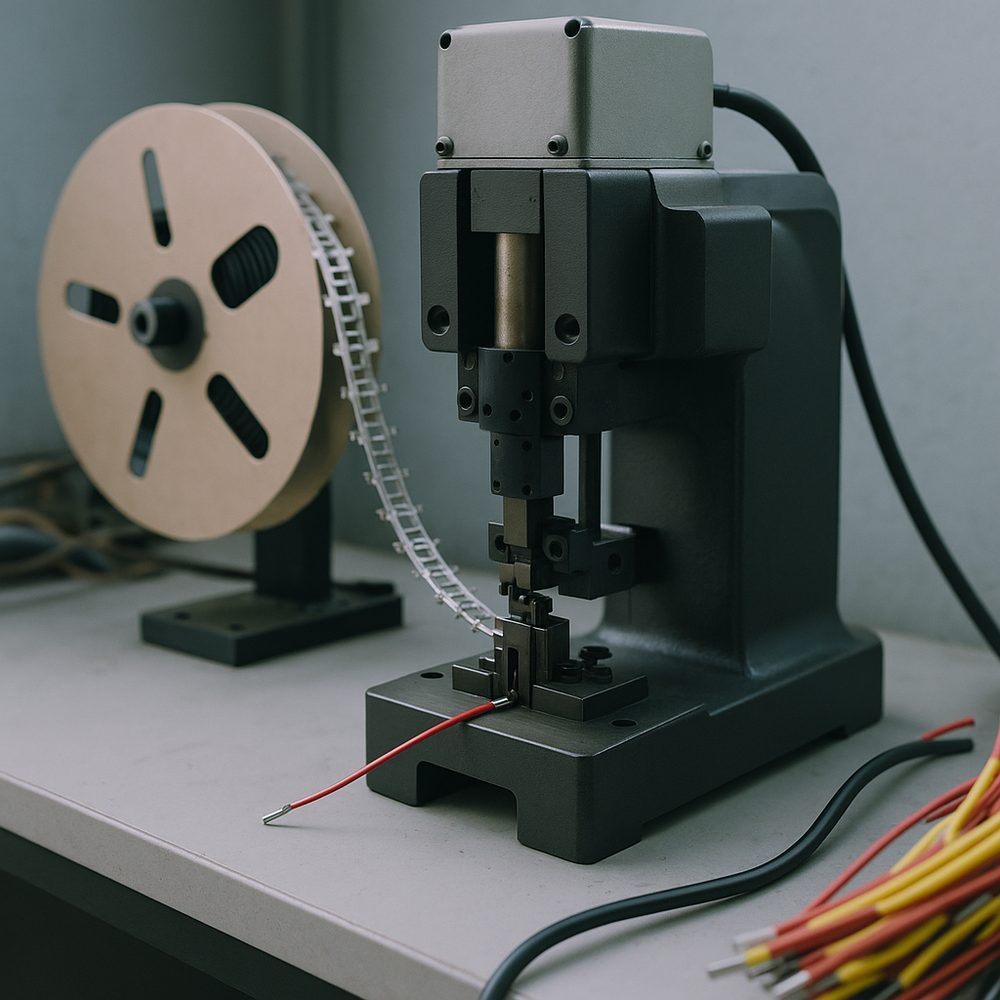
단자 압착
단자 릴을 물려 전선에 단자를 압착합니다. 품번별 애플리케이터를 교체해 대응하며, 압착 조건은 작업표준서로 고정합니다.

정밀 솔더링
좌표를 따라 인두 팁과 솔더 공급을 제어해 동일한 조건으로 납땜합니다. 접합점이 많은 품목에서 편차가 크게 줄어듭니다.
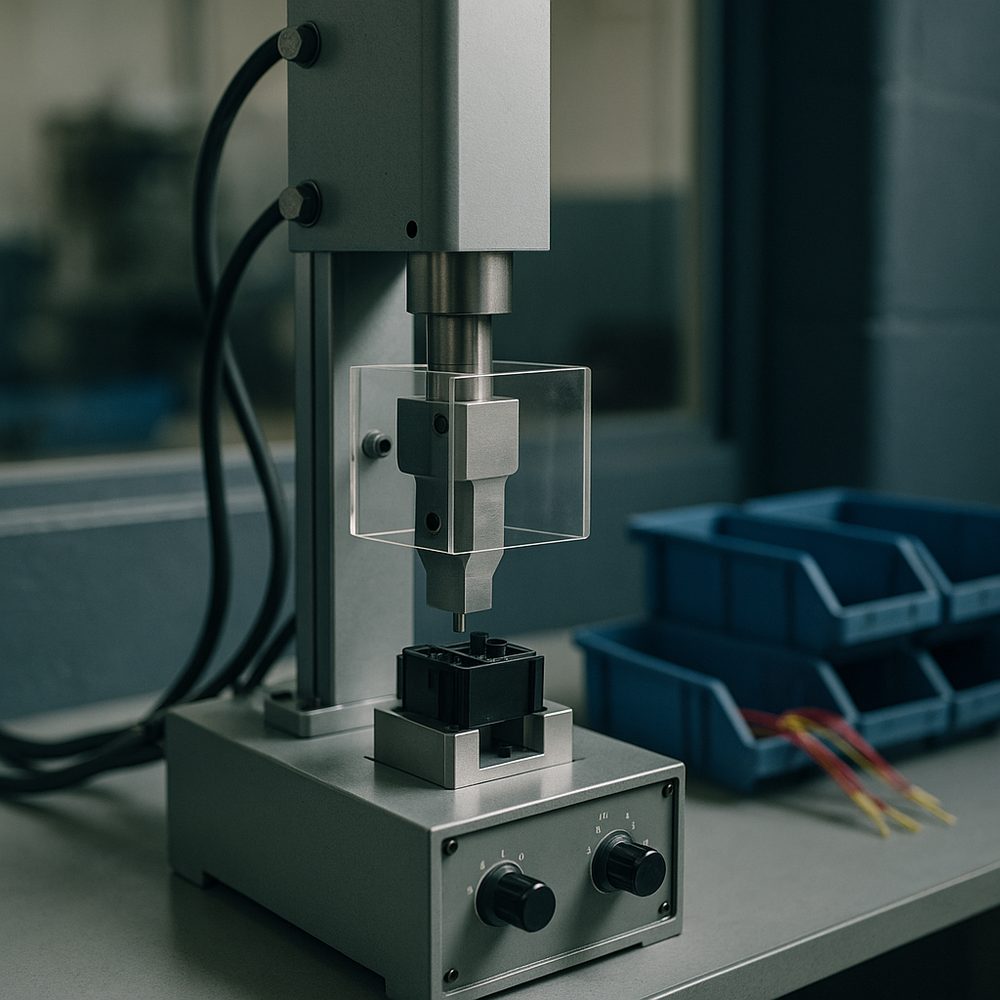
하우징 융착
플라스틱 하우징과 부품을 초음파로 접합합니다. 나사나 접착제 없이 결합해 조립 공수를 줄입니다.
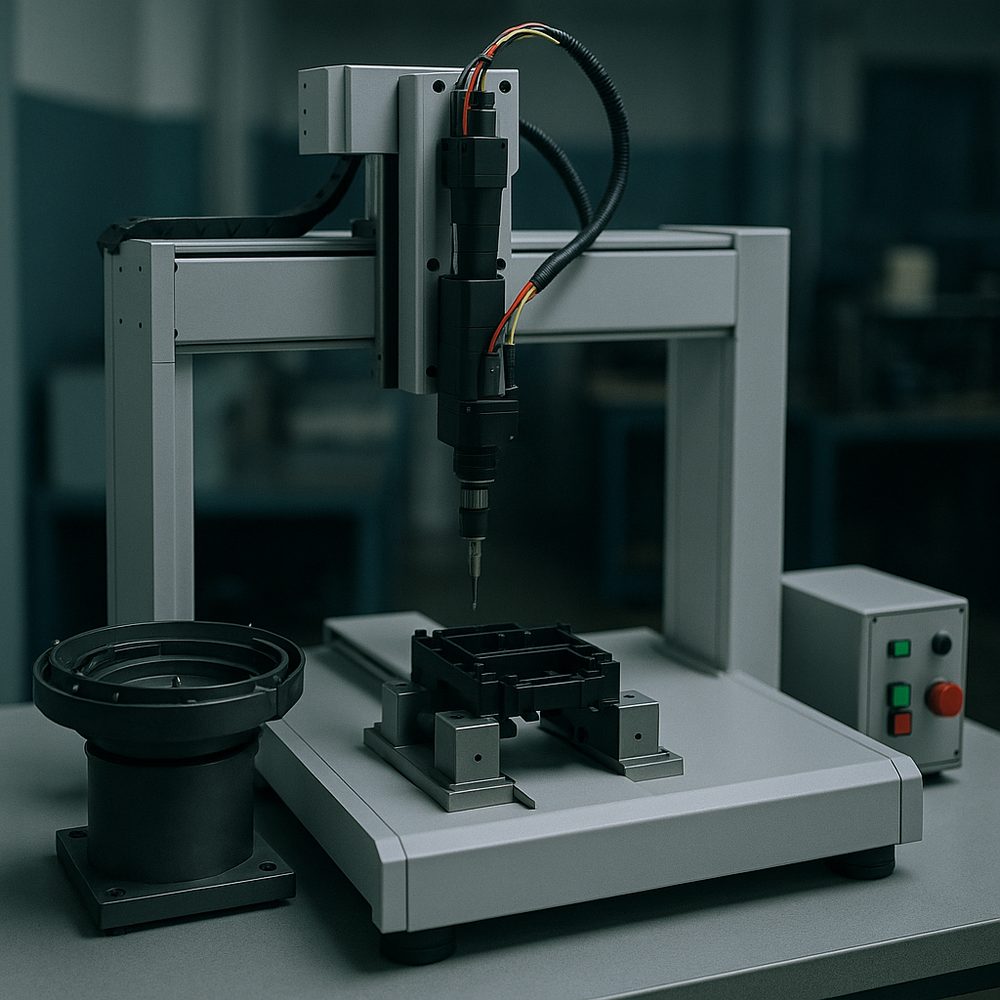
스크류 체결
스크류를 자동 공급해 지정 위치에 체결합니다. 3출 구성이라 한 사이클에 여러 지점을 처리합니다.

수동 솔더링
로봇이 닿지 않는 형상이나 보수 작업은 인두기로 처리합니다. 시작품 소량 대응도 이쪽이 빠릅니다.
같은 공정을 자동으로도 수동으로도 할 수 있습니다. 물량과 납기에 맞춰 고릅니다.
| 공정 | 자동 | 수동 |
|---|---|---|
| 전선 절단 · 탈피 | 오토 와이어 머신 | 수공구 대응 |
| 단자 압착 | 압축 프레스 | 수동 압착 |
| 솔더링 | 3축 솔더링 로봇 | 인두기 |
| 융착 | 융착 설비 | — |
| 스크류 체결 | 3출 오토스크류 로봇 | 스크류 머신 |
| 지그 배선 · 조립 · 검사 · 포장 | — | 작업 셀 운영 |
압착은 A사, 솔더링은 B사로 흩어지면 불량이 났을 때 원인을 찾는 데만 시간이 걸립니다. 한 공장에서 끝나면 기록이 한 줄로 이어집니다.
시작품과 소량은 수동으로 빠르게, 양산은 자동으로 균일하게. 같은 공정을 두 방식으로 할 수 있어 초기 대응이 빠릅니다.
압착 조건, 솔더링 조건, 융착 조건을 작업표준서에 적어 두고 그대로 운영합니다. 설비가 있어도 조건이 떠다니면 같은 물건이 나오지 않습니다.
신규 품목은 공정 구성과 지그를 먼저 검토하고 표준공수를 산정한 뒤 양산에 들어갑니다.
도면과 월 수량을 보내 주시면 공정 구성, 사용할 설비, 표준공수를 함께 정리해 드립니다.